
从产能、结构、精度三个维度,能清晰区分高速制钉机与传统普通制钉机,大量中小型加工厂盲目选购低价普通制钉机,后期产能不足被迫二次更换设备,造成资金浪费。常规老式普通制钉机每分钟产能在 350-400 颗钉子区间,炎黄 X100A 高速制钉机可达 860 颗 / 分钟,X90 机型稳定在 760 颗 / 分钟,单机产能是传统制钉机 2 倍以上。结构层面,传统制钉机曲轴采用铜套传动,高速运转易缺油磨损,炎黄全系列高速制钉机使用滚轴一体式曲轴,搭配动态平衡校正技术,长时间连续作业振动值大幅降低,8 小时不间断生产无卡顿故障。精度差距体现在成品良品率上,普通制钉机受机械间隙影响,弯钉、偏帽次品率普遍超 8%,炎黄智能化制钉机搭载在线传感检测,自动筛选不良品,良品率稳定 99.5%。不少采购只对比单机采购价,忽略长期产能与废品损耗,看似普通制钉购机成本低,实际废品损耗 + 产能不足带来的隐性成本远超高速制钉机,合理测算全周期成本才是制钉机选型关键。制钉机的模具更换需要专业操作,确保安装精度以免影响钉子质量。江苏全新制钉机源头工厂
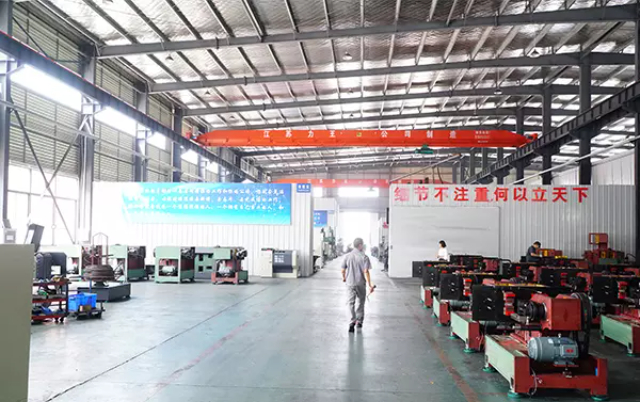
冷镦成型是现代高速制钉机的生产原理,绝大多数商用制钉机都依托常温冷锻工艺完成钉子全流程加工,很多采购商误以为制钉机需要高温熔炼线材,这是行业常见认知误区。完整工序分为线材矫直、送料、夹紧定位、端头镦压成钉帽、定长切断、钉尖倒角六大环节,全程无需加热钢材,依靠制钉机内部曲轴、凸轮联动模具产生瞬间高压,让钢材在常温下塑性变形成型。传统老式制钉机采用分体式凸轮结构,送料误差大,而炎黄系列高速制钉机优化一体式曲轴结构,搭配伺服送丝组件,把单颗钉子长度误差控制在 0.3mm 以内,从机械结构层面优化冷镦成型稳定性。不同品类制钉机适配线材规格差异明显,X90 型号制钉机适配 2.0-3.5mm 线材,X100A 制钉机可覆盖 25-100mm 钉长生产,采购选型时需要结合自身主打钉型匹配制钉机型号。冷镦工艺能完整保留钢材原有力学性能,成品钉子抗拉强度优于热加工产品,也是现代化制钉机逐步淘汰老式热锻设备的关键原因,弄懂成型原理才能避开低价劣质制钉机的选型陷阱。江苏全新制钉机源头工厂制钉机的冲压频率可调节,以适应不同材质线材的加工要求。
制钉机的电控操作系统为设备提供运行指令与参数调节功能,是实现自动化生产的重要支撑。现代制钉机普遍采用PLC控制系统搭配人机界面,操作人员可通过触摸屏设置制钉长度、生产速度、运行时间等参数,让制钉机按照设定程序自动作业。电控系统会实时监测制钉机的运行状态,当出现卡钉、过载、缺料等情况时,可发出提示并执行保护性停机,避免设备损坏与安全风险。制钉机的电控系统还支持参数记忆功能,可保存不同钉型的生产设置,切换生产规格时快速调用,减少调试时间。部分制钉机配备数据记录功能,可统计产量、运行时长等信息,方便企业进行生产管理。通过电控系统的智能化支持,制钉机降低了操作难度,减少人工干预,提升生产过程的稳定性与可控性。
不同钉型对应制钉机,盲目采购通用机型妄图全品类生产是行业选型大忌,炎黄分机型精细化制钉机产品体系,可根据主营钉型匹配机型,计划更新或新增制钉机的厂商可对接测算方案。市面上不少设备商家鼓吹单台制钉机通吃所有钉型,实际生产特种大帽钉、双帽钉、水泥钉时次品堆积,被迫再次采购制钉机,重复投入设备资金。DMD080 适配大帽预埋钉、SM150 专攻双帽家具钉、X130B-II 聚焦水泥钉、X9/X100A 主打通用圆钉,全系列机型经过数千家海内外工厂实地落地验证,针对性解决细分产品生产痛点。技术人员可根据客户现有线材规格、目标日产能、主营产品,核算机型选型与配套拉丝设备清单,实地寄送样品打钉测试效果,用实测数据帮客户敲定合适的制钉机采购方案。新型制钉机优化内部结构,故障率低易维修,为用户减少停机维护的时间成本。
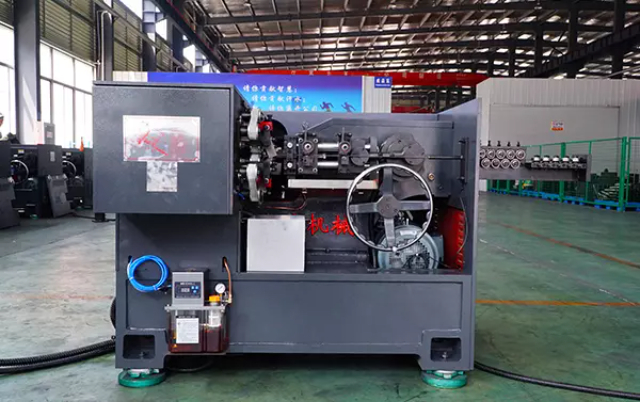
制钉机是将金属线材转化为标准规格钉子的专门使用的设备,其工作过程依托机械传动与冷成型工艺协同完成。原料金属线材经送料机构匀速送入后,制钉机内部的偏心主轴带动连杆与冲杆形成往复运动,为钉帽镦粗提供持续冲压力。两侧副轴与凸轮同步运转,驱动夹紧机构对线材实施定位夹紧,确保加工过程中原料不偏移。当钉帽成型后,刀胎盒带动切刀往复运动,按设定长度将线材切断,同时完成钉尖挤压成型。在盐城市炎黄自动化设备有限公司进行研发生产的整个流程中,制钉机通过主轴、副轴的准确联动,让送料、夹紧、冲压、剪切、成型五大工序有序衔接,无需加热即可使金属线材产生塑性变形,形成符合尺寸要求的成品钉,这种冷镦成型工艺能有效保留原料金属性能,提升钉子的力学强度。 选购制钉机时应考虑售后服务和配件供应,确保设备长期稳定运行。江苏全新制钉机源头工厂
小型制钉机体积小巧安装简单,操作便捷,非常适合小型作坊与初创加工厂使用。江苏全新制钉机源头工厂
制钉机的送料系统是保障连续生产的基础环节,直接关系到设备运行流畅度与成品一致性。制钉机在工作时,盘圆线材经过导向轮进入送料机构,由步进或伺服驱动组件提供稳定动力,按照设定速度将线材送入加工区域。送料过程中,制钉机会通过张力调节与限位装置避免线材出现弯曲、抖动、偏移等情况,保证每一段进入模具的线材位置一致。针对不同直径的原料,制钉机可调整送料轮压力与间隙,使送料力度适配线材硬度与表面状态,减少刮伤、卡料等一系列问题出现。良好的送料系统可以让制钉机长时间连续作业,减少停机调整次数,提升整体生产效率。同时,稳定送料也能降低模具受力不均带来的损耗,延长模具使用周期,为企业降低易损件更换成本与日常维护压力。 江苏全新制钉机源头工厂
盐城市炎黄自动化设备有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。